Резиме на написот: Калапи со вбризгување на конекторе критичен производствен процес за производство на прецизни, издржливи пластични куќишта и изолациски компоненти што се користат во електронските конектори. Од изборот на материјали и инженерството на мувла до димензионалната проверка и конзистентноста на производството, секоја фаза влијае на перформансите на конекторот.Киренспецијализирана за прецизни решенија за обликување на конектори, нудејќи приспособена алатка, прецизна обработка и производствена поддршка за апликации во автомобилска електроника, домашни апарати, индустриска опрема и други електронски производи. Разбирањето на процесот им помага на дизајнерите на производи и тимовите за купување да донесат информирани одлуки за квалитетот, цената и долгорочната доверливост на производството.
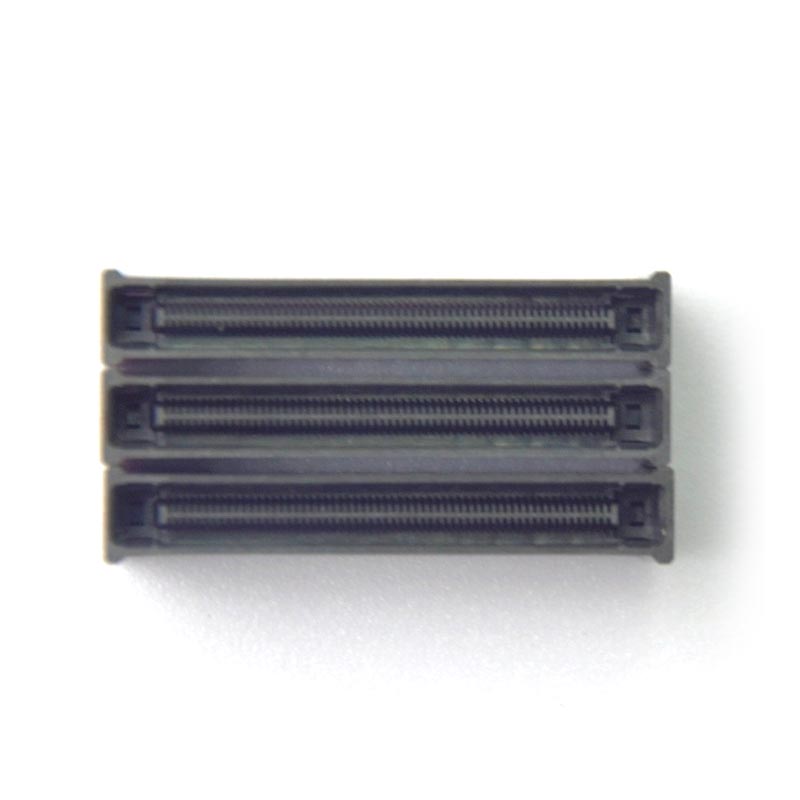
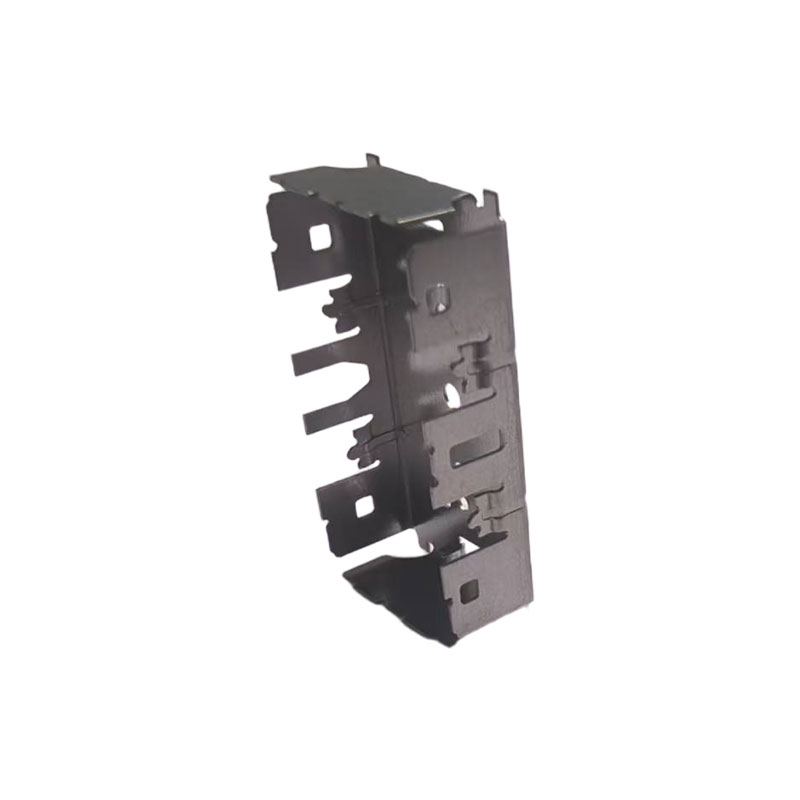
Калапот со вбризгување со конектор е производствен процес во кој стопениот термопластичен материјал се вбризгува во прецизно дизајнираната шуплина на мувла, се лади и се исфрла за да се создаде завршена компонента. Широко се користи за производство на пластични куќишта, потпори за терминали, изолациски конструкции, заштитни школки и други делови потребни за електрични и електронски конектори.
За разлика од многу пластични компоненти за општа намена, деловите на конекторот често содржат мали отвори, тенки ѕидови, сложени карактеристики за заклучување и тесно распоредени позиции на терминалите. Овие карактеристики мора да работат заедно со металните контакти и компонентите за парење. Дури и мало отстапување на димензиите може да влијае на склопувањето, силата на вметнување, усогласувањето на терминалите или сигурноста на електричното поврзување.
Поради оваа причина, успешното обликување на конекторот зависи од координираното инженерство на материјали, дизајнот на мувла, поставките на машината и процедурите за инспекција. Qiren обезбедува прецизни решенија за вбризгување на конектор за клиенти кои бараат приспособени пластични компоненти и алатки за тешки апликации.
Вообичаените апликации вклучуваат:
Прецизноста е од фундаментално значење за перформансите на конекторот бидејќи обликуваното куќиште ја утврдува положбата и поддршката на спроводливите контакти. Неговите димензии влијаат на тоа како компонентите се вклопуваат заедно, како терминалите остануваат обезбедени и како работи конекторот при повеќекратна употреба.
Неколку фактори го прават прецизното обликување на конектори позахтевно од многу конвенционални апликации за обликување на пластика.
Наклонот на терминалот, димензиите на шуплината, конструкциите за заклучување и површините за парење мора да одговараат на одобрените инженерски цртежи. Толеранциите треба да се воспостават според функционалните барања на секоја компонента наместо да се применува непотребно строга толеранција за секоја карактеристика.
Пластичното куќиште мора да обезбеди соодветна изолација за предвидената работна средина. Изборот на материјалот, дебелината на ѕидот, растојанието на лазење, клиренсот и присуството на празнини или контаминација може да влијаат на електричната безбедност. Барањата треба да се проценат според важечките стандарди на производот и условите за работа.
Куќиштата на конекторот може да доживеат сили на вметнување, вибрации, температурни промени и повторени циклуси на парење. Калапената компонента мора да ја задржи својата форма и да ги поддржува терминалите без пукање, прекумерна деформација или губење на задржување.
Успешниот прототип е само почетна точка. Производителите мора да одржуваат повторливи димензии и функционални перформанси низ производните серии, шуплините на мувлата и многуте материјали. Стабилната обработка го намалува отпадот, преработката и склопувањето што може да се избегне.
Изборот на материјалот влијае на обликувањето, собирањето, отпорноста на топлина, перформансите на изолацијата, механичката сила, чувствителноста на влага и цената на финалната компонента. Најдобрата смола зависи од дизајнот на конекторот и работната околина.
| Материјал | Клучни карактеристики | Потенцијални апликации | Размислувања за избор |
|---|---|---|---|
| PBT | Добра димензионална стабилност и електрична изолација | Електрични куќишта и приклучоци за апарати | Оценете ја изложеноста на топлина, намалувањето и условите на влага. |
| PA (најлон) | Добра механичка сила и цврстина | Автомобилски и индустриски конектори | Размислете за апсорпцијата на влага и нејзиниот ефект врз димензиите. |
| ЗКП | Низок потенцијал на искривување и соодветност за дизајни со фин тон | Компактни електронски конектори и конектори со висока густина | Потребна е внимателна контрола на протокот на материјалот и условите за обликување. |
| PPS | Способност за висока температура и хемиска отпорност | Специјализирани електрични и индустриски апликации | Проценете ги барањата за обработка, трошоците и механичкиот дизајн. |
| Смола засилена со стаклени влакна | Подобрена вкочанетост и намалено насочено собирање во соодветни формулации | Куќишта на структурни конектори | Ориентацијата на влакната може да влијае на искривувањето и прецизноста на димензиите. |
Овие материјали не се заменливи. Инженерите треба да ги разгледаат степенот на смолата, работната температура, барањата за застој во пламен, диелектричните својства, хемиската изложеност и применливите регулаторни барања пред да ја финализираат спецификацијата.
За дополнителни упатства, истражете ги решенијата за обликување со вбризгување на конектор на Qiren и поврзаните способности за прецизно производство на калапи.
Сигурен проект за вбризгување на конектор следи структуриран работен тек. Редоследот може да варира во зависност од геометријата на компонентата, барањата за вметнување, обемот на производство и критериумите за проверка, но основните фази остануваат слични.
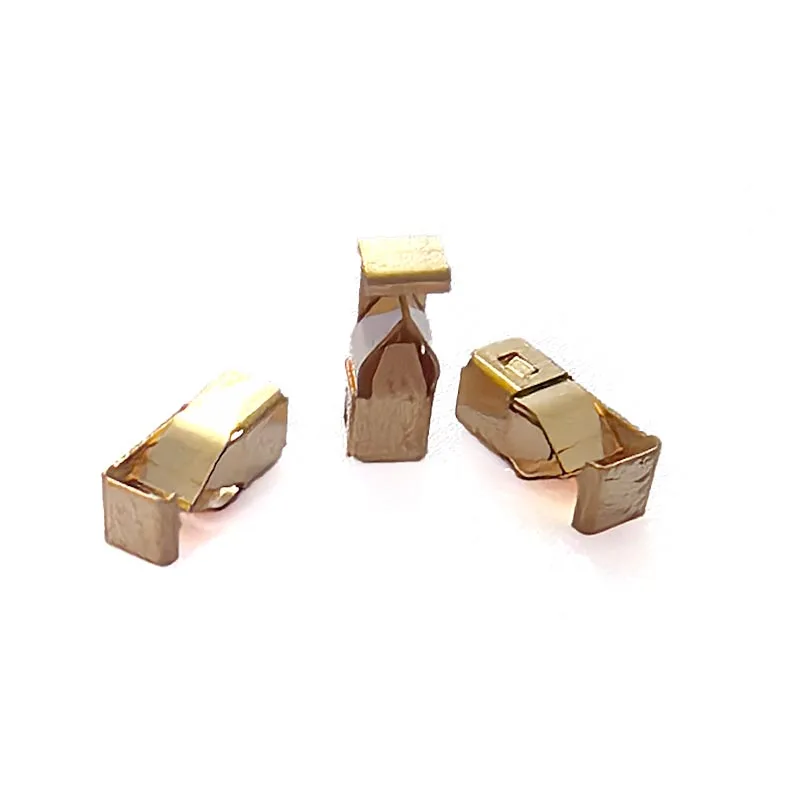
За конектори кои содржат метални терминали, позиционирањето и задржувањето на вметнувањата бараат посебно внимание. Автоматското вчитување или склопување на влошките може да биде соодветно за програми со поголем волумен, под услов опремата постојано да одржува усогласување на компонентите.
Дизајнерските одлуки донесени пред да започне со алати може да спречат скапи модификации подоцна. Преглед на дизајн-за-производливост треба да земе предвид како компонентата ќе се полни, лади, исфрла, склопува и функционира при нејзината конечна примена.
Онаму каде што е практично, релативно еднаква дебелина на ѕидот помага да се промовира постојано полнење и ладење. Наглите транзиции на дебелината може да придонесат за траги од мијалник, внатрешен стрес или искривување. Ребрата и газдите треба да бидат дизајнирани да ја обезбедат потребната цврстина без да создаваат непотребно дебели делови.
Поставувањето на портата влијае на моделите на полнење, локациите на линиите на заварување, пакувањето и изгледот на површината. Во куќиштата на конекторите, портата треба да се позиционира имајќи ги предвид критичните површини за парење, џебовите на приклучоците и механички напрегнатите области.
Соодветните агли на влечење и добро дизајнираните системи за исфрлање помагаат да се ослободат обликуваните делови без да се оштетат деликатните карактеристики. Потребниот нацрт зависи од смолата, текстурата на површината, геометријата на делот и барањата за димензии.
За конектори со вметнување, металните приклучоци мора да останат во наведените позиции за време на вбризгувањето и ладењето. Поддржувањето на калапот, прецизноста на вметнувањето на вметнувањето, протокот на смола и термичкото проширување влијаат на конечниот однос помеѓу пластичното куќиште и металните компоненти.
Корисните практики за дизајн вклучуваат:
Контролата на квалитетот за обликување со вбризгување на конекторот треба да се однесува и на изгледот на обликуваната компонента и на нејзините функционални перформанси. Дел може да изгледа прифатливо додека сè уште има неусогласеност на терминалот, димензионално лизгање или недоволно механичко задржување.
Практичен план за инспекција може да ги вклучи следните контроли:
Вообичаените дефекти и нивните потенцијални причини вклучуваат:
| Дефект | Можна причина | Корективен пристап |
|---|---|---|
| Блесок | Празнини на линијата за разделба, прекумерен притисок или абење на мувла | Проверете ја состојбата на алатот и оптимизирајте ги поставките за обработка. |
| Кратки снимки | Недоволно полнење, ограничен проток или несоодветно проветрување | Прегледајте ги дизајнот на портата, параметрите за вентилација и полнење. |
| Warpage | Нерамномерно ладење, ориентација на материјалот или диференцијално собирање | Подобрете го балансот на ладењето и прегледајте ја геометријата и изборот на материјали. |
| Знаци од мијалник | Дебели делови или недоволно пакување и ладење | Оптимизирајте ја геометријата на ѕидот и условите за пакување. |
| Неусогласеност на терминалот | Вметнете движење, варијација на алатките или неконзистентно вчитување | Подобрете ја локацијата на вметнувањето, поддршката и проверката на димензиите. |
Границите за прифаќање и фреквенцијата на тестирање треба да се дефинираат според спецификацијата на производот, барањата на клиентите и нивото на ризик. За безбедносни критични апликации или апликации со висока доверливост, може да биде потребна дополнителна валидација.
Не секој конектор бара иста инвестиција за алатки или стратегија за инспекција. Следната споредба илустрира како барањата за примена влијаат на производствениот пристап.
| Услов | Стандарден конектор | Прецизен конектор |
|---|---|---|
| Геометрија | Релативно јасни карактеристики | Шуплини со фин терен и сложени детали |
| Стратегија за толеранција | Врз основа на барањата на генералното собрание | Критичните карактеристики добиваат построги ограничувања засновани на функции |
| Алатка | Конвенционална конфигурација на мувла каде што е соодветно | Потешка контрола на шуплината, ладењето, вентилацијата и усогласувањето |
| Инспекција | Визуелни и димензионални проверки | Детална метрологија и дополнителна функционална верификација |
| Процесен ризик | Првенствено поврзано со полнење и општи димензии | Може да вклучува терминална положба, спојување, искривување и задржување |
Разликата не е само прашање на големината на производот. Мал конектор може да бара високо софистициран алат ако содржи тесно распоредени терминали или мора да одржува прецизно усогласување со плочката. Инженерските барања треба да го одредат процесот наместо претпоставките само врз основа на изгледот.
Изборот на добавувач значи проценка на неговата способност да ги претвори инженерските барања во повторливи производствени резултати. Конкурентната понуда е важна, но квалитетот на алатките, стабилноста на процесот, комуникацијата и техничката поддршка исто така влијаат на вкупните трошоци за сопственост.
Кога оценувате производител на калапи со вбризгување на конектор, разгледајте ги следниве прашања:
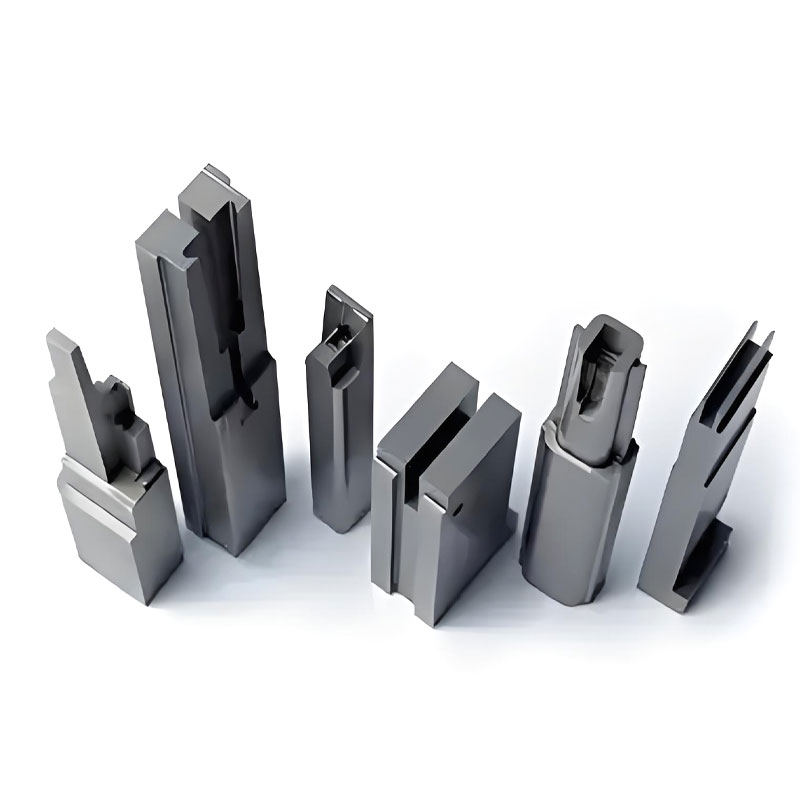
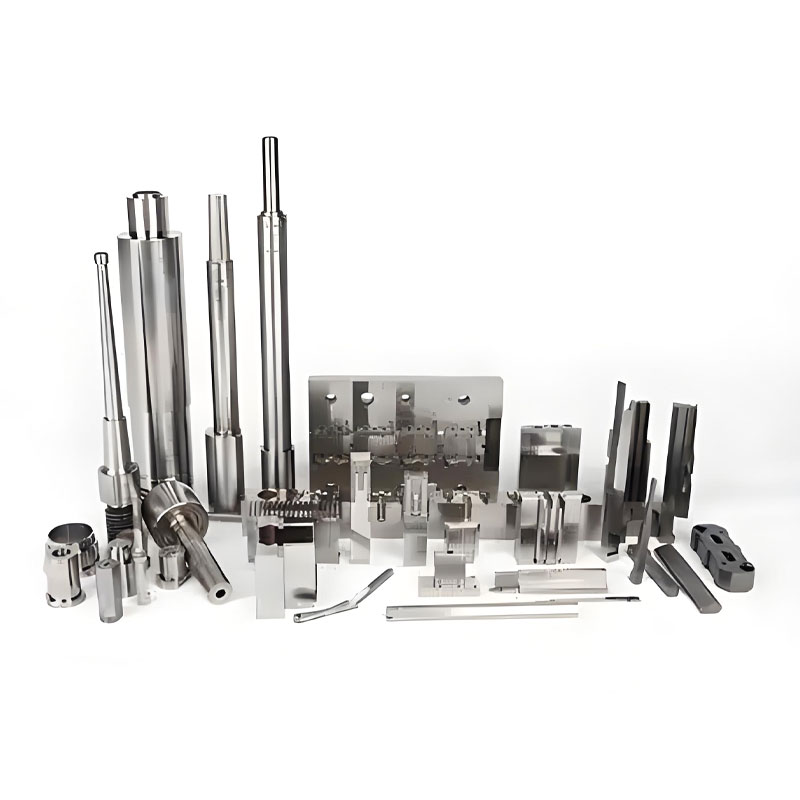
Кирен Electronics се фокусира на прецизни калапи за пластични конектори и приспособени решенија за калапи со вбризгување. Според информациите за производите, компанијата истакнува номинална способност за толеранција од ± 0,01 mm, пријавена стапка на издашност до 99,2%, германски челик за мувла, анализа на проток на мувла и интегрирано управување со работилницата во MES. Овие бројки треба да се потврдат во однос на геометријата на конкретниот дел, материјалот, методот на мерење и условите за производство за време на евалуацијата на проектот.
Кирен, исто така, ја опишува поддршката за оптимизација на мувла и надградби во текот на првата година од употребата на мувла. Купувачите можат да разговараат за овие способности заедно со барањата за нивните сопствени дизајни на конектори наместо да се потпираат само на општите спецификации.
За поврзани информации за производството, посетете ја страницата со производи за вбризгување на конектор или истражете ја веб-локацијата за прецизно производство на калапи и компоненти на Qiren.
Се користи за производство на пластични куќишта за конектори, изолациони тела, потпори за терминали, заштитни школки и други компоненти кои бараат точна геометрија и повторливо производство. Типични апликации вклучуваат автомобилска електроника, апарати за домаќинство, индустриска автоматизација и електронски уреди за широка потрошувачка.
Не постои единствен најдобар материјал за секој конектор. PBT и најлон се вообичаени избори за многу електрични и механички апликации, додека LCP и PPS може да одговараат на дизајни со тешки димензионални или термички барања. Конечниот избор зависи од работната средина на конекторот, електричните спецификации, механичките оптоварувања и целите на трошоците.
Достижните толеранции зависат од геометријата на делот, однесувањето на смолата, конструкцијата на мувлата, стабилноста на процесот и методите на мерење. Qiren наведува номинална способност за толеранција од ±0,01 mm за неговата понуда за прецизно обликување. Купувачите треба да потврдат дали оваа толеранција е изводлива за секоја критична карактеристика на нивниот специфичен дизајн.
Вообичаени причини вклучуваат несоодветно ракување со материјалот, лошо проветрување, неточни параметри за обработка, нерамномерно ладење, абење на мувла и неточно позиционирање на влошките. Структурниот преглед на дизајнот, прозорецот на контролиран процес и планот за инспекција базиран на ризик може да помогнат да се идентификуваат и намалат овие проблеми.
Да. Калапот за вметнување може да ги инкапсулира или поддржува металните терминали во пластично куќиште за конектор. Процесот бара соодветно позиционирање на влошките, поддршка на калапот, компатибилност на материјалот и верификација на усогласувањето и задржувањето на терминалите.
Да. Калапот со вбризгување е добро прилагоден за повторливо производство со голем волумен кога алатирањето, условите на циклусот, ракувањето со материјалот и инспекцијата се правилно контролирани. Калапи со повеќе празнини и соодветната автоматизација може да го подобрат излезот, иако нивната соодветност зависи од сложеноста и побарувачката на производот.
Обезбедете го 2D инженерскиот цртеж, 3D CAD-датотеката, наменетите барања за смола или материјал, критичните толеранции, годишната побарувачка, очекуваното опкружување за сервисирање и сите функционални или регулаторни спецификации. Исто така, разјаснете дали ви треба производство на мувла, лиени делови, калапи за вметнување или комбинирано решение.
Калапот со вбризгување со конектор комбинира прецизно алатирање, соодветен избор на материјал, контролирана обработка и верификација на квалитетот специфична за апликацијата. Секоја одлука влијае на тоа колку точно се вклопува конекторот, колку сигурно ги поддржува електричните контакти и колку конзистентно може да се произведува со текот на времето. Со рано идентификување на критичните димензии и воспоставување јасни барања за инспекција, развивачите на производи можат да ги намалат дефектите што може да се избегнат и да донесат поинформирани одлуки за изворите.
Кирен нуди прецизно производство на калапи за конектори и приспособени решенија за обликување за електронски, автомобилски, апарати и индустриски апликации. Ако развивате нов конектор или го подобрувате постоечкиот производствен процес,контактирајте со насда разговарате за вашите цртежи, барања за материјали, спецификации за алатки и цели за производство. Работете со Qiren за да оцените практично производствено решение усогласено со прецизноста, квалитетот и потребите за испорака на вашиот проект.